活塞销全解析:从选材到应用,一文读懂发动机核心传力零件
在发动机内部成百上千个零件中,活塞销体积不大,却承担着极为关键的传力任务。它连接活塞与连杆,把燃烧产生的爆发力稳稳传递出去,同时还要在高温、高压、往复惯性力的夹击下保持形状与精度。对于从事发动机维修、整机配套或活塞配件批发的从业者来说,理解活塞销的结构、材料与选型逻辑,往往比单纯比价更有价值。本文围绕活塞销展开,兼顾活塞、活塞环、柴油机活塞、空压机活塞等相关零件,帮助读者建立一套完整的认知框架。
活塞销是什么:结构特点与工作原理
活塞销是一根中空的圆柱形销轴,安装在活塞销座孔内,中部穿过连杆小头衬套,把活塞与连杆铰接在一起。它属于典型的"摆动式"运动零件:活塞上下往复时,活塞销相对活塞销座基本不转动,相对连杆小头则有小幅摆动。正是这种工作方式,决定了活塞销必须具备极高的表面硬度与耐磨性,同时芯部又要保留足够的韧性来抵抗冲击载荷。
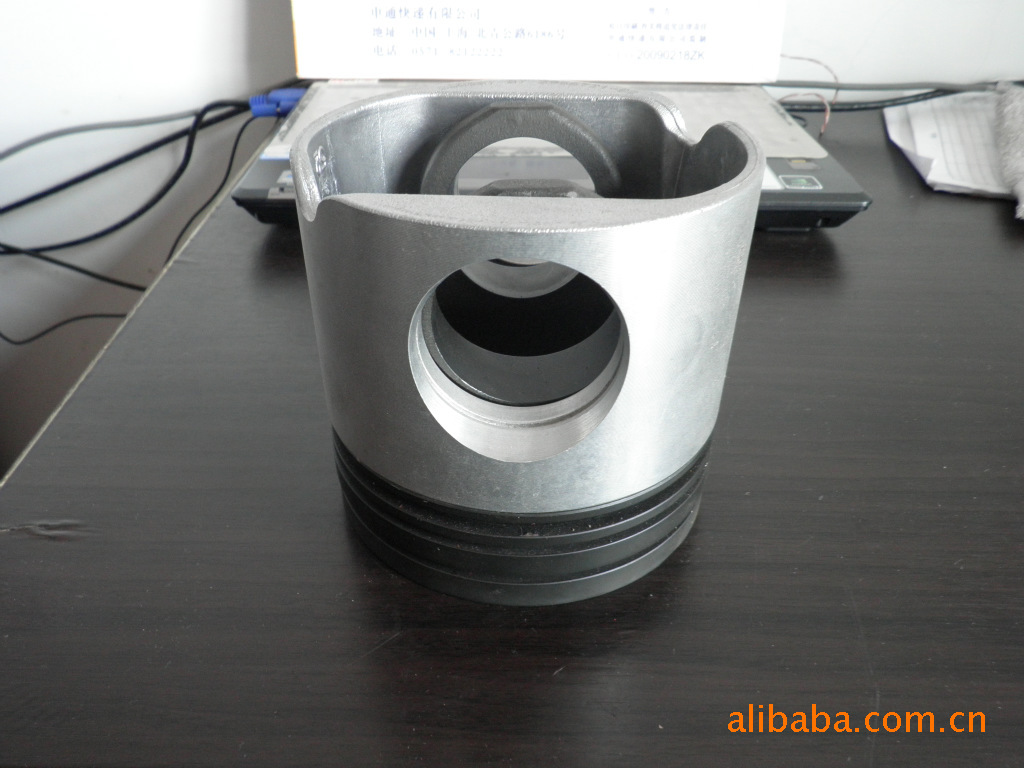
常见结构分为实心与空心两类。空心销质量轻、往复惯性小,在中高速发动机中应用广泛;实心销承载能力强,多用于强化程度较高的柴油机活塞配套场景。部分高性能机型还会采用内孔两端带锥度或阶梯孔的设计,在减重与刚度之间取得平衡。
材料与热处理:决定活塞销寿命的关键
活塞销长期工作在交变弯曲应力与摩擦磨损条件下,材料选择直接决定其使用寿命。行业主流方案是低碳合金钢渗碳淬火,常见牌号包括20Cr、20CrMnTi、20CrMo等。渗碳层深度一般控制在0.6至1.2毫米之间,表面硬度可达HRC58至62,芯部硬度保持在HRC30至40,形成"外硬内韧"的组织结构。
- 渗碳淬火:应用最广,耐磨性与抗疲劳性兼顾,适合大批量发动机活塞配套。
- 碳氮共渗:在渗碳基础上引入氮元素,表面硬度与抗咬合性能进一步提升,常用于强化柴油机活塞销。
- 高频感应淬火:工艺周期短,适合部分中小规格产品,但硬化层控制要求较高。
- 精磨与超精加工:外圆表面粗糙度通常要求Ra0.1至Ra0.2微米,圆度与圆柱度需控制在微米级,这是保证销与衬套油膜形成的前提。
热处理不到位,活塞销容易出现表面剥落、早期磨损甚至断裂;而磨削精度不足,则会导致异响、烧瓦等连锁故障。因此正规活塞销生产厂家在出厂前都会进行硬度抽检、金相组织检验与尺寸全检。
活塞销与活塞、活塞环的匹配逻辑
活塞销从来不是孤立存在的零件。它与活塞销座、连杆小头、活塞环共同构成一个配合系统,任何一环失配都会影响整机表现。
与活塞的配合上,全浮式活塞销在常温下与销座为过渡配合,工作时依靠活塞加热后的膨胀形成间隙,让销可以在销座内缓慢转动,磨损更均匀;半浮式则通过过盈配合固定在连杆小头或销座中,结构简单但拆装要求高。选择哪种形式,需要结合发动机活塞的材质、工作温度与维修习惯综合判断。
与活塞环的关系则体现在整体密封与受力上。活塞环负责密封燃气与刮油,活塞销负责传力,两者分工明确。当活塞环磨损导致窜气、活塞温度异常升高时,活塞销与销座的配合间隙也会随之变化,进而引发敲击声。因此在故障诊断中,听到销部异响不能只盯着活塞销本身,还要检查活塞环状态与缸壁间隙。
不同应用场景下的活塞销选型要点
柴油机活塞销
柴油机压缩比高、爆发压力大,活塞销承受的弯曲应力显著高于汽油机。选型时应优先关注承载能力:外径与壁厚要匹配连杆小头尺寸,材料多选20CrMnTi并适当加深渗碳层,表面硬度取上限。对于增压中冷机型,还需核算销的疲劳强度余量。
空压机活塞销
空压机工况与内燃机不同,转速相对稳定、热负荷较低,但对连续运行的可靠性要求高。此类活塞销通常尺寸偏小、批量大,选型时更看重尺寸一致性与表面耐磨性,配合空压机活塞使用时应注意销与衬套的间隙控制,避免因润滑不足造成咬合。
通用汽油机与小型动力
割草机、发电机组、水泵等小型汽油机对成本敏感,活塞销多为空心结构,材料以20Cr为主,热处理采用渗碳淬火即可满足需求。采购时建议确认供应商是否具备稳定的磨削工艺,因为小规格销的圆度控制难度并不低。
活塞销价格与批发采购的实用建议
活塞销价格受多重因素影响:材料牌号、规格尺寸、热处理工艺、磨削精度、订单批量以及是否定制。小批量零售与大批量活塞配件批发的单价差异明显,定制非标尺寸通常需要额外开模与工艺验证费用。市场上低价产品不少,但低价往往对应着渗碳层偏薄、磨削粗糙或材料以次充好,装到发动机上可能带来更大的返修成本。
采购时可以重点核对以下几项:
- 要求供应商提供材质证明与热处理检验报告,关注渗碳层深度与表面硬度实测值。
- 确认外圆尺寸公差、圆度、圆柱度等关键精度指标,而非只看公称尺寸。
- 了解厂家的质量检测手段,是否具备硬度计、圆度仪、金相显微镜等基本设备。
- 对于邢台活塞销厂家等区域产业集群内的供应商,可实地考察加工设备与生产流程,判断其加工定制能力。
- 批量采购前先做小批试用,观察装配合格率与早期故障率。
常见失效形式与使用注意事项
活塞销的失效通常表现为三种:磨损超差导致间隙过大产生敲击、表面剥落或点蚀、极端情况下出现弯曲变形甚至断裂。前两种多与润滑不良、磨削精度不足或热处理缺陷有关,第三种则往往指向超载运行或材料内部缺陷。
使用环节有几点值得注意:装配全浮式活塞销时,应避免用锤击方式强行装入,防止销座变形;拆装重复使用的销要重新测量外径与圆度,超差即更换;发动机大修时,活塞销、活塞环、衬套建议成套评估,单独更换某一零件容易造成配合失配。此外,保持润滑系统清洁、避免长期超负荷运转,是延长活塞销寿命最直接的办法。
结语
活塞销虽小,却是发动机传力链条上不可替代的一环。从材料选择、热处理控制到磨削精度,每一个环节都在影响它的实际表现。对于整机厂、维修站和配件批发商而言,与其在价格上反复博弈,不如把注意力放在供应商的工艺稳定性与检测能力上。正盛活塞销专注活塞销及活塞配件制造,围绕柴油机活塞、空压机活塞等应用场景提供加工定制与批量供货,欢迎有需求的客户进一步沟通规格与工艺要求。